在電子測量儀器領域,數顯卡尺因其讀數直觀、操作便捷、測量效率高等特點,被廣泛應用于機械加工、模具制造、質量檢驗等場景。數顯卡尺的測量精度會隨著使用頻率、環境變化和機械磨損而逐漸偏移。為確保其量值準確可靠,定期檢定不可或缺。而在整個檢定過程中,專用量塊扮演著不可替代的角色。
一、數顯卡尺檢定的必要性
數顯卡尺屬于強檢計量器具之一,其示值誤差、重復性、分辨率等指標需符合JJG 30《通用卡尺檢定規程》的要求。無論是新購卡尺的驗收,還是使用中卡尺的周期檢定,都需要借助標準器來復現一系列標準長度。若缺少專用量塊,檢定結果將失去溯源依據,卡尺的測量數據也就無法取信。
二、專用量塊的核心作用
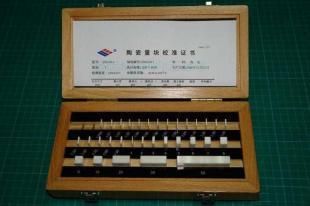
數顯卡尺檢定專用量塊通常采用矩形或圓柱形結構,由優質合金鋼或陶瓷材料制成,經過精密研磨和拋光,具有極高的尺寸穩定性和耐磨性。一套專用量塊往往包含多個尺寸規格,如5mm、10mm、20mm、50mm、100mm等,覆蓋卡尺常用測量范圍。其核心作用體現在:
- 復現標準長度:量塊的中心長度即為標準尺寸,用于對卡尺各關鍵點進行示值誤差檢測。
- 檢測刀口內量爪:專用量塊可配合夾持裝置,檢定卡尺內量爪的平行度和尺寸偏差。
- 評估重復性與漂移:通過多次測量同一量塊,觀察卡尺讀數的一致性。
- 校準深度桿與臺階:部分量塊組帶有臺階或凹槽,可檢定深度測量桿的示值誤差。
三、典型檢定項目與量塊選用
根據檢定規程,數顯卡尺的檢定項目主要包括:外觀與相互作用、零值誤差、示值變動性、示值誤差、刀口內量爪平行度等。對應量塊選用示例:
- 零值誤差:使用0mm基準或量塊夾持器配合1mm量塊。
- 示值誤差:在卡尺測量范圍內選取不少于5個均勻分布點,如5.00mm、25.00mm、50.00mm、75.00mm、100.00mm,分別用相應尺寸量塊檢測。
- 刀口內量爪:選用10mm量塊,配合內量爪測量,觀察能否通過夾持力讀出10.00mm。
- 深度桿:選用帶深度測量面的量塊組,或使用專用深度檢定夾具。
四、量塊使用與維護要點
專用量塊屬于精密標準器,使用不當會直接影響檢定質量:
- 溫度平衡:量塊與卡尺應在同一環境溫度下放置足夠時間(通常2小時以上),以減小熱膨脹影響。
- 清潔防銹:使用前用航空汽油或無水乙醇擦拭工作面,避免灰塵、油污劃傷量塊。
- 輕拿輕放:避免磕碰、跌落,防止工作面產生毛刺或壓痕。
- 定期溯源:量塊本身需按周期送檢,一般一年一檢,確保其尺寸準確度等級(如1級、2級或0級)。
- 合理存放:用后涂防銹油,置于干燥器或專用木盒中,避免磁化與腐蝕。
五、采購與選型建議
在“世界工廠網”等儀器儀表平臺上,數顯卡尺檢定專用量塊種類繁多。采購時建議關注:
- 尺寸規格:優先選擇覆蓋卡尺全量程的成套量塊,并與所需檢定點匹配。
- 精度等級:檢定數顯卡尺一般選用1級或2級量塊即可;若需開展高精度校準,應選用0級或更高級別。
- 材料:合金鋼量塊性價比高,陶瓷量塊耐磨性和抗腐蝕性更優,但成本較高。
- 證書:確保供應商提供法定計量機構出具的檢定證書或校準證書,以保證量值溯源。
- 配套附件:量塊夾持器、內量爪檢定夾具、深度檢定支架等附件能顯著提升檢定效率。
六、
數顯卡尺的準確性直接關系到產品質量與生產安全。而專用量塊作為電子測量儀器量值傳遞的載體,是保障卡尺檢定結果可靠的關鍵工具。從選型、使用到維護,每個環節都應嚴謹對待。只有以合格量塊為基礎,執行規范的檢定流程,才能讓數顯卡尺在電子測量領域持續發揮其精準、高效的優勢。